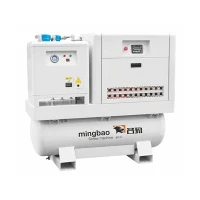


Výrobní proces pro vzduchové kompresory s přímým{0}}náhonem zahrnuje vysoce-přesné obrábění a přísné kontroly montáže, které jsou navrženy tak, aby zajistily koaxiální vyrovnání a provozní stabilitu přímo{2}}propojené konstrukce mezi motorem a hostitelem kompresoru. Protože je eliminován řemenový{4}}mechanismus pohonu, jsou požadavky na přesnost přizpůsobení mezi hostitelskou jednotkou a motorem výrazně vyšší; celý výrobní proces proto klade větší důraz na pečlivé provedení a kontrolu konzistence.
Během výrobní fáze základních komponent prochází hostitel šroubového kompresoru přesným obráběním pomocí specializovaného CNC zařízení-včetně procesů, jako je frézování rotorů, broušení a dynamické vyvažování-, aby bylo zajištěno přesné spojení a hladký provoz. Komponenta motoru vyžaduje výběr a testování podle standardů vysokého-výkonu, aby byl zaručen stabilní výkon točivého momentu a zajištěna kompatibilita se zátěžovými charakteristikami hostitele kompresoru. Komponenty pro plášť, systém cirkulace oleje a chladicí systém jsou obvykle vyráběny kombinací procesů odlévání a obrábění, aby byla zajištěna strukturální integrita a účinný odvod tepla.

Během fáze konečné montáže kladou vzduchové kompresory s přímým pohonem{0}}obzvláštní důraz na kalibraci koaxiálního vyrovnání a přesnou instalaci spojky; dynamické korekce se provádějí pomocí specializovaného testovacího zařízení, aby se zabránilo vzniku nadměrných vibrací během provozu. Současně jsou integrovány a uváděny do provozu v tandemu mazací systém, elektrický řídicí systém a bezpečnostní ochranná zařízení. Nakonec se provádí komplexní testování výkonu-zahrnující běh naprázdno i při plném{5}}zátěži- za účelem ověření výstupního tlaku, regulace teploty, hladiny hluku a energetické účinnosti; zařízení je uvolněno k expedici až poté, co bylo ověřeno, že splňuje všechny konstrukční normy.